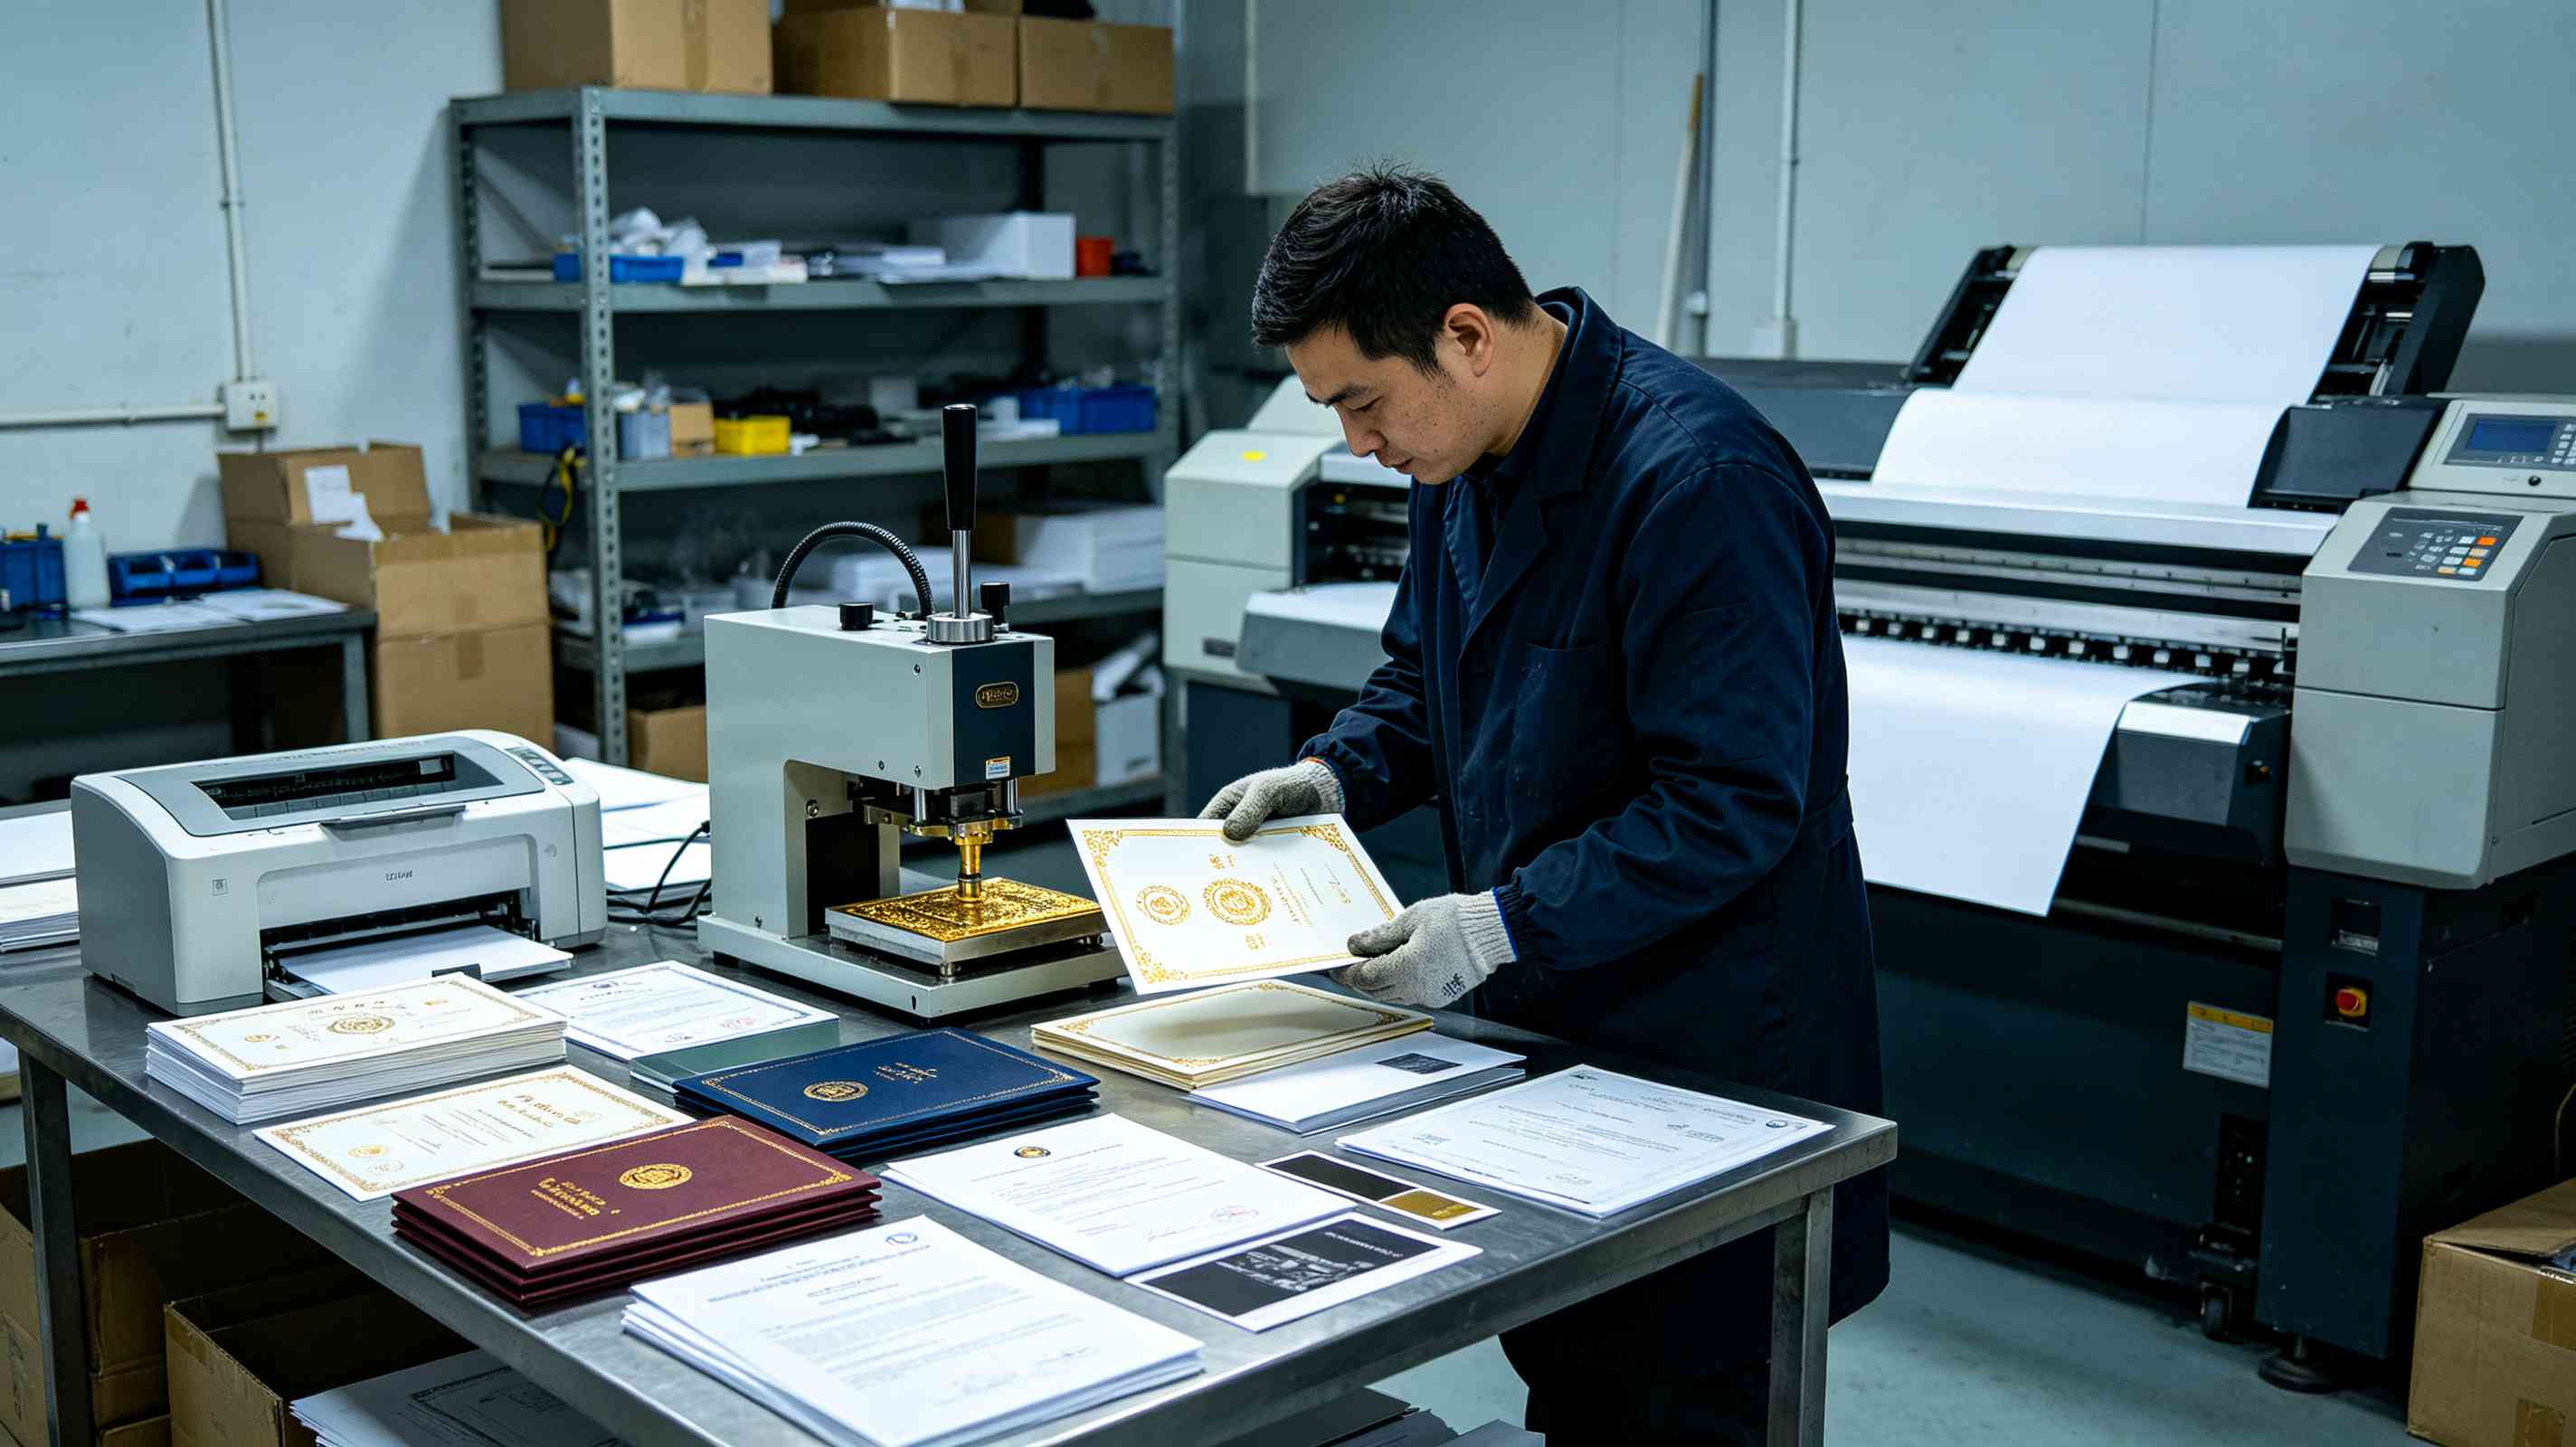
每10万本证件里,大约有3000本因为烫印牢度不达标被退回——这个数字在证件制作圈子里不算秘密。烫金烫银工艺专业证件外观制作规范,说白了就是那套决定一本证件是“高级感”还是“地摊感”的技术底线。今天不绕弯子,直接拆步骤。
步骤1:先搞懂烫金和烫银根本不是一回事
很多人以为烫银就是银色的烫金,换个箔纸而已。大错特错。金箔的基材是铜锌合金粉末,银箔则是纯铝真空镀层。这俩的熔点、延展性、对温度的反应速度差得远着呢。烫金需要的模切温度通常在110°C到130°C之间,而烫银一旦超过95°C,铝层就开始发雾,那种廉价的“灰银色”就是这么来的。
所以规范的第一条铁律:烫金和烫银绝对不能用同一套温度参数。我在浙江苍南一家证件厂见过老师傅的做法——烫金机显示温度118°C,烫银机必须降到88°C以下,否则银箔边缘起毛刺。这些细节,外面那些只做普通印刷的根本不关心。
步骤2:压力与时间的匹配,才是烫印牢度的核心
证件封面的材质通常是PVC、PU皮革或者布纹纸。不同材质吃压力的方式完全不同。PVC偏软但回弹快,压力要在0.35-0.45MPa之间;PU皮革表面有微孔,压力不够箔料嵌不进去,压力过了又会压塌皮纹。时间呢?PVC给0.4秒就够,PU皮革至少0.8秒。
坦白讲,多数小作坊根本不调压力曲线,一台机器从早干到晚,什么料都用同一个参数。结果就是——烫金烫银工艺专业证件外观制作规范里最核心的“牢度”两个字,被彻底无视了。拿3M胶带测试一下就知道,不规范的烫印一撕就掉一大片。
步骤3:版材与底模的“一硬一软”原则
这一步是被最多人跳过的。烫金版要用铜版,硬度HRC55以上,表面镀铬处理。底模呢?必须用中硬度硅胶垫,邵氏硬度65度左右。为什么?因为证件封面不是绝对平整的,底模太硬会让烫印区域出现“空心”——中间有图案,四周发虚。
我见过一本某省厅级的会议代表证,封面烫银国徽,拿在手里看边缘全是锯齿状的银屑残留。就是底模用了硬质塑料板,省了那几十块硅胶垫的成本。这么说吧,烫金烫银工艺专业证件外观制作规范中关于版材的条款,每一条都是用退货单换来的。
烫金烫银外观验收:三个肉眼可见的硬指标
- 侧光45度观察,烫印区域不得出现气泡或针孔——这是温度和压力不匹配的直接证据。
- 用指甲以正常力度刮擦5次,箔层不得脱落或露底。牢度不够的烫印,刮第一下就开始掉粉。
- 烫印边缘与底稿套位偏差≤0.2mm。超过这个数,整本证件的视觉重心就是歪的。
这三个指标看起来简单,真到验收环节,能全过的厂家不到三成。尤其是第二条,很多厂用“客户不会拿指甲刮”来搪塞,但正规的证件外观质检流程里,刮擦测试是必做项。
烫金和烫银在证件上的应用边界
简单来讲一句话:烫金适合大面积、粗线条元素,比如国徽、机构名称;烫银更适合细线、小字、防伪底纹。因为银箔的延展性比金箔差,细线条用金箔容易糊版,用银箔反而干净利落。
但如果你非要在一个封面同时出现烫金和烫银——比如金色徽章配银色边框——那必须分两次烫印,中间间隔至少30分钟让材料冷却回稳。一次成型的双色烫金机不是没有,但那个精度和报废率,除非你是公安部指定供应商,否则别碰。这不是我瞎说,是烫金烫银工艺专业证件外观制作规范里明确写着的工艺间隔要求。
说到底,这行的门槛从来不在于买多贵的设备,而在于你愿不愿意把参数当回事。同样的海德堡烫金机,有人做出来的证件能用十年不掉色,有人三个月就露底。差距就在温度、压力、时间、版材这四个变量上。
回到开头那个数据:3000本退货。如果每家厂都老老实实按照烫印工艺参数对照表去执行,这个数字至少能砍掉一半。规范不是束缚,是让你少赔钱的账本。